Китайские производители дизельных емкостей: технологии и тренды?
2026-01-22
Когда слышишь про китайские дизельные емкости, первое, что приходит в голову многим — это цена. Дешево. И сразу же сомнения в качестве. Работая с поставками оборудования лет десять, могу сказать, что это самый большой и опасный стереотип. Да, ценовое давление огромное, но именно оно и двигает технологии вперед, заставляя производителей не просто клепать цистерны, а думать о том, как сделать их надежнее, умнее и при этом не вылететь в трубу по себестоимости. Сейчас уже не та эпоха. Попробую разложить по полочкам, что на самом деле происходит в цехах и на чертежах у китайских производителей, основываясь на личных поездках, переговорах и, что уж греха таить, на нескольких неудачных заказах, которые многому научили.
Эволюция от ?жестяной бочки? к инженерному изделию
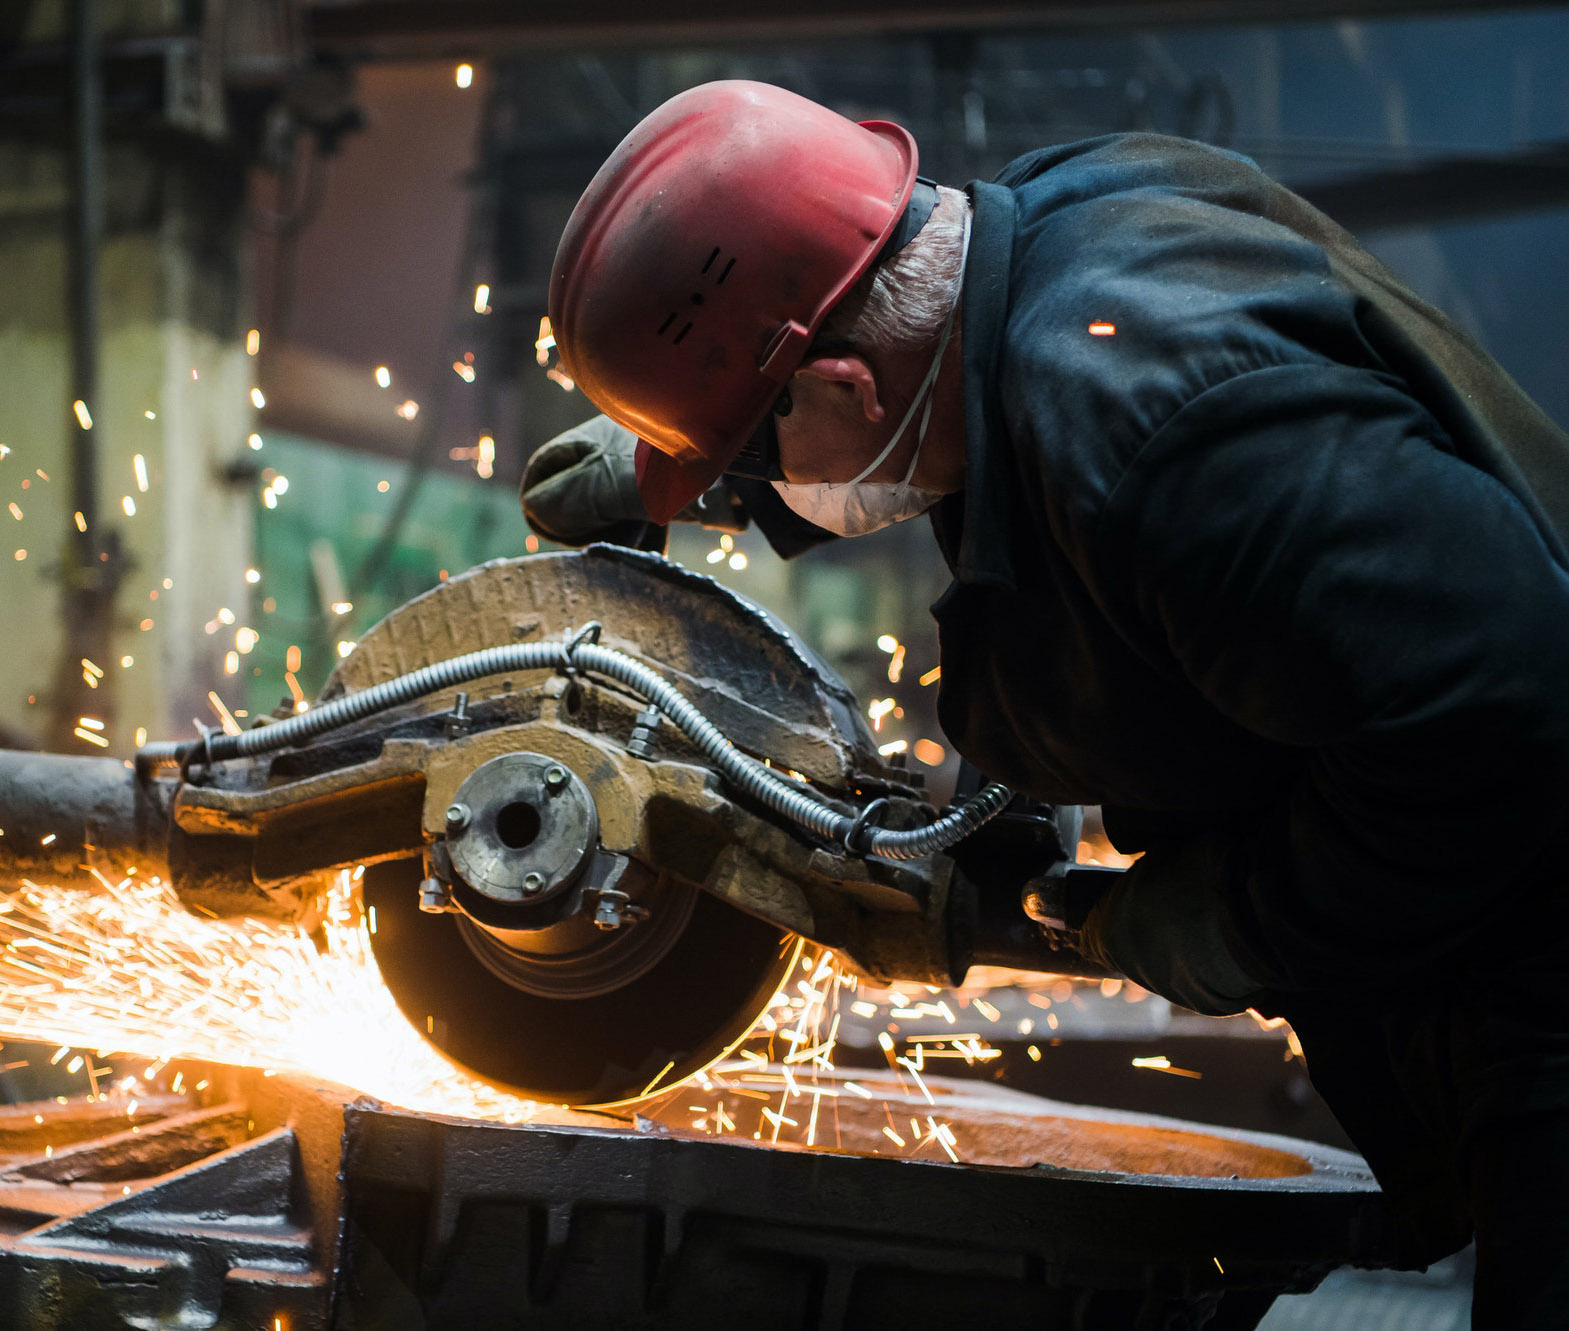
Раньше, лет семь-восемь назад, часто сталкивался с тем, что под ?емкостью? понимался просто сваренный по минимальным ТУ бак. Толщина стенки — как повезет, сварные швы — часто требовали доработки на месте, антикоррозионная обработка — вопрос совести производителя. Сейчас ситуация кардинально иная. Давление со стороны международных рынков, особенно СНГ, где условия эксплуатации жесткие, и требования российских или казахстанских заказчиков к документации (паспорта, сертификаты) заставили производителей структурировать процесс. Теперь это не кустарный цех, а часто полноценное производство с этапами контроля. Ключевое слово здесь — стандартизация. Не на словах, а на деле. Многие перешли на использование автоматизированных линий для резки и сварки цилиндрических обечаек, что резко снизило процент брака.
Но вот что интересно: эта стандартизация не убила гибкость. Наоборот. Сейчас гораздо проще заказать емкость под конкретные нужды — с дополнительными горловинами, специфическими узлами слива-налива, усиленным днищем под определенный тип шасси. Раньше такие пожелания встречали в штыки или заламывали неадекватную цену. Сейчас — это рутина. Производители накопили библиотеку конструктивных решений и могут довольно быстро комбинировать модули. Это, кстати, один из главных неочевидных трендов — модульность конструкции.
Приведу пример из практики. Как-то нужна была партия емкостей для хранения солярки на удаленных стройплощадках в условиях Крайнего Севера. Требовалось не просто утепление, а расчет на температурные деформации и ветровую нагрузку. Несколько производителей сразу предложили типовые ?утепленные? варианты, но их расчеты по нагрузкам были слабы. А вот на ООО Цзинин Хангтонг Механическое Оборудование (сайт https://www.jn-hangtong.com) инженеры не стали кидаться каталогом, а запросили больше исходных данных по монтажу и даже прислали для обсуждения схему усиления ребер жесткости именно для ветровой нагрузки. Видно было, что люди сталкивались с подобными задачами. Их завод с площадью в 10 000 квадратных метров и серьезным капиталом позволяет держать в штате таких специалистов, а не привлекать их на аутсорсе для сложных проектов. Это важный признак зрелости производителя.
Материалы и защита: битва за ресурс
Здесь прогресс налицо, но и подводных камней хватает. Сталь — это основа. Переход с обычной конструкционной стали на низколегированные марки, лучше переносящие перепады температур и обладающие повышенной стойкостью к растрескиванию, — это уже почти стандарт для приличных производителей. Но главная битва разворачивается вокруг внутреннего покрытия. Оцинковка, хоть и популярна за счет цены, постепенно уступает место полимерным покрытиям. Не тем дешевым краскам, которые отслаиваются через сезон, а двух- или трехкомпонентным эпоксидным системам, наносимым методом безвоздушного распыления с последующей полимеризацией.
Лично видел, как на одном производстве тестируют адгезию покрытия не ?на глазок?, а с помощью специального прибора — гребенчатого ножа. Процарапывают сетку и смотрят, отслаивается ли покрытие на стыках линий. Мелочь? Нет, это показатель отношения. Потому что именно внутренняя коррозия из-за конденсата и агрессивных примесей в топливе — тихий убийца емкости. Производители, которые дорожат репутацией, теперь часто предоставляют не просто сертификат на краску, а протоколы испытаний покрытия на конкретных образцах.
Но есть и обратная сторона. Желание сэкономить на материале никуда не делось. Некоторые идут на хитрость: заявляют толщину стенки 4 мм, но по факту в тонких местах, особенно в зонах, скрытых рамой, она может быть 3.5 или даже 3 мм. Контрольный замер толщинометром при приемке — теперь обязательный ритуал для нас. Один раз попался — с тех пор никакого доверия ?на слово?. Это к вопросу о том, почему личные контакты и визиты на производство не заменит никакой красивый сайт.
Технологические ?фишки? и умные решения
Если говорить о трендах, то это определенно интеграция систем мониторинга и безопасности. Речь не о космических технологиях, а о практичных вещах. Датчики уровня топлива с выводом данных не на местное табло, а через GSM-модуль на платформу или даже в мобильное приложение — спрос на это растет с каждым годом. Особенно со стороны логистических и строительных компаний, которые хотят контролировать остатки и несанкционированный слив удаленно.
Еще один момент — системы дыхания и улавливания паров. Простые дыхательные клапаны уходят в прошлое. Все чаще в спецификациях появляются адсорберы паров топлива или мембранные системы, которые минимизируют потери на испарение и повышают безопасность. Это, конечно, удорожает конструкцию, но экологическое законодательство и требования к безопасности на объектах ужесточаются, и производители вынуждены предлагать такие опции.
Интересное наблюдение: китайские инженеры стали очень хорошо работать с насосно-перекачивающим оборудованием, устанавливаемым ?под ключ?. Раньше часто емкость приходила голая, а все обвязку — задвижки, насосы, фильтры — приходилось докупать и монтировать отдельно, ломая голову над компоновкой. Сейчас топовые производители предлагают полностью укомплектованные модули, где все смонтировано на общей раме, подключено и протестировано. Это огромная экономия времени и нервов на объекте. Упомянутая ранее компания ООО Цзинин Хангтонг, судя по их проектам, активно развивает именно это направление — поставку не просто емкости, а готовой топливо-заправочной или хранительной станции.
Логистика и ?подводные камни? реализации
Вот здесь кроется масса нюансов, о которых не пишут в рекламных брошюрах. Идеально изготовленная емкость может превратиться в головную боль из-за проблем с доставкой. Основной тренд последних лет — оптимизация конструкции под транспортировку. Это значит не только правильное расположение грузовых петель, но и расчет на контейнерные перевозки для экспорта. Многие производители теперь сразу предлагают 20-ти или 40-футовые контейнерные варианты разборных или особо компактных емкостей.
Сам наступил на грабли с документацией. Получили партию, а в инвойсе и паспортах указана общая масса, а не раздельно вес конструкции и объем. Для таможенного оформления возникла заминка. Теперь это один из первых вопросов в техническом задании. Грамотный производитель понимает эти тонкости и готовит пакет документов, адаптированный под требования страны-импортера, включая переводы и нотариальное заверение. Это показатель того, что компания работает на внешний рынок системно, а не от случая к случаю.
Еще один критичный момент — подготовка поверхности под окраску. Казалось бы, мелочь. Но именно качественная пескоструйная обработка перед нанесением грунта и эмали определяет, как будет выглядеть емкость через 3-5 лет. На некоторых заводах экономят на этом этапе, используя изношенные абразивы или недолго обрабатывая поверхность. Результат — через год краска пузырится. При инспекции завода теперь всегда прошу показать участок подготовки поверхности и смотрю на состояние оборудования и склад абразива. Это многое говорит о культуре производства.
Взгляд в будущее: что дальше?
Если прогнозировать, то тренд на ?интеллектуализацию? будет только усиливаться. Думаю, вскоре станут обычным делом емкости со встроенными системами диагностики целостности покрытия или датчиками толщины стенки. Это будет востребовано в ответственных отраслях, например, при хранении авиационного топлива или на стратегических резервных хранилищах.
Второй вектор — экологичность. Речь идет не только о системах улавливания паров, но и о полном цикле — от возможности вторичной переработки материалов емкости по окончании срока службы до использования более экологичных процессов на самом производстве. Давление со стороны европейских, да и части азиатских, заказчиков будет расти.
И, наконец, консолидация рынка. Мелкие кустарные цеха, работающие по остаточному принципу, будут вытесняться или поглощаться более крупными игроками, такими как ООО Цзинин Хангтонг Механическое Оборудование, которые могут позволить себе инвестиции в современные станки, лаборатории контроля качества и штат инженеров. Их юридический адрес в зоне экономического и технологического развития Цзинина — это не просто формальность, это доступ к инфраструктуре и кадрам. Будущее за такими производствами, где под одной крышей собраны и механическая обработка, и производство автозапчастей, и проектирование сложных металлоконструкций. Это позволяет создавать продукт, где емкость — не отдельный предмет, а часть надежной и технологичной системы. А значит, разговор о ?китайском качестве? для дизельных емкостей постепенно перейдет из плоскости сомнений в плоскость обсуждения конкретных технических преимуществ и инженерных решений.