Заводские инновации в дизельных баках 2000 л Китай?
2026-02-24
Когда слышишь про ?инновации? в контексте китайских дизельных баков на 2000 литров, сразу представляешь что-то сверхтехнологичное. Но на практике часто оказывается, что ключевые изменения лежат не в космических материалах, а в, казалось бы, простых вещах: в способе вальцовки листа, в конструкции ребер жесткости или в методе контроля сварного шва. Многие ожидают революции, а по факту получают эволюцию — и именно это и есть настоящая заводская работа. Давайте разбираться без глянца.
Откуда вообще растут ноги у этих ?инноваций?
Тут важно понимать контекст. Китайский рынок оборудования, особенно для топливного хранения, невероятно конкурентен. Заводы, которые просто штампуют цистерны по старым лекалам, давно уже сидят на минимальной марже. Чтобы выжить, нужно постоянно что-то улучшать, даже если это не афишируется как ?прорыв?. Часто толчком служат не маркетологи, а монтажники или сами клиенты, которые привозят с полей фото треснувшего шва или деформированной стенки бака после перевозки по убитой дороге. Вот на столе у инженера лежит такая фотография — и начинается процесс.
Возьмем, к примеру, вопрос устойчивости к вибрации. Раньше считалось, что главное — толщина стали. Но практика показала, что при транспортировке в частично заполненном состоянии динамические нагрузки могут ?раскачивать? бак, и даже толстая сталь со временем дает усталостные микротрещины по сварным соединениям. Ответом стало не просто увеличение толщины, а пересчет и перераспределение внутренних ребер жесткости. Их стали располагать не только горизонтально, но и вводить диагональные распорки в критических зонах, особенно вокруг горловины и патрубков. Это не патентуемая инновация, а скорее инженерная доработка, но ее эффект для долговечности — огромен.
Еще один момент — подготовка кромки под сварку. Казалось бы, мелочь. Но на некоторых заводах, которые я видел, например, у ООО Цзинин Хангтонг Механическое Оборудование, на это обратили серьезное внимание. Вместо простой резки плазмой, которая оставляет окалину и неровности, стали внедрять фрезерную обработку кромки. Это дает идеально чистую и ровную поверхность, что кардинально повышает качество и скорость автоматической сварки, снижая риск непроваров. На их сайте (https://www.jn-hangtong.com) вроде бы об этом прямо не пишут, но в переписке с технологами эта тема всплывает. Завод с площадью в 10 000 кв. м и капиталом в 20 миллионов юаней имеет возможность вкладываться в такое оборудование, и это чувствуется в конечном продукте.
Материалы: между дешевизной и избыточностью
Тут всегда идет тонкий баланс. Клиент хочет дешево, но чтобы не текло. Сталь SS400 или Q235B — стандарт де-факто. Но ?инновация? часто скрыта в системе антикоррозионной обработки. Раньше просто красили грунтом и эмалью. Сейчас все чаще идет переход на двухкомпонентные эпоксидные покрытия, наносимые методом безвоздушного распыления. Но и тут есть подводные камни.
Личный опыт: одна партия баков, заказанных у другого производителя, пришла с идеальным на вид покрытием. Но через полгода в условиях морского климата пошли мелкие пузыри. Причина — недостаточная подготовка поверхности перед нанесением. Недостаточно просто обезжирить, нужна абразивоструйная обработка до степени Sa 2.5. Сейчас передовые заводы это уже уловили и включают такую подготовку в стандартный процесс, хотя это и удорожает себестоимость. Но для ответственного производителя это вопрос репутации.
Иногда слышу разговоры про ?новые композитные материалы?. В сегменте стационарных и мобильных баков 2000 л это пока скорее экзотика. Основная инновация в материалах — это улучшенные составы самой стали (микро-легирование для повышения ударной вязкости) и качество сварочной проволоки, обеспечивающей шов, равнопрочный основному металлу.
Конструктивные хитрости, которые не бросаются в глаза
Горловина и система заливки/забора. Старая школа — просто приваренный люк. Сейчас все чаще идет интеграция запорно-предохранительной арматуры прямо в конструкцию горловины, с усиленным креплением, чтобы вибрация не открутила задвижки. Также стали делать горловину смещенной от центра — это позволяет более эффективно использовать внутренний объем при монтаже на шасси и упрощает подвод топливопроводов.
Система крепления. Для мобильных баков это критично. Просто приварить монтажные проушины — это прошлый век. Сейчас проектируют интегрированную раму-основание из гнутого профиля, которая распределяет нагрузку на весь корпус. Это требует более сложных расчетов и гибочного оборудования, но сводит на нет риск отрыва бака от платформы.
Дренажная система и датчики. Тут прогресс очевиден. Вместо одного дренажного крана в самой нижней точке теперь часто ставят два — основной и аварийный, плюс предусматривают резьбовые порты для установки электронных датчиков уровня и воды. Заранее приваренная гайка под датчик — это мелочь, которая избавляет клиента от необходимости сверлить бак на объекте и нарушать покрытие.
Производственный процесс: где рождается качество
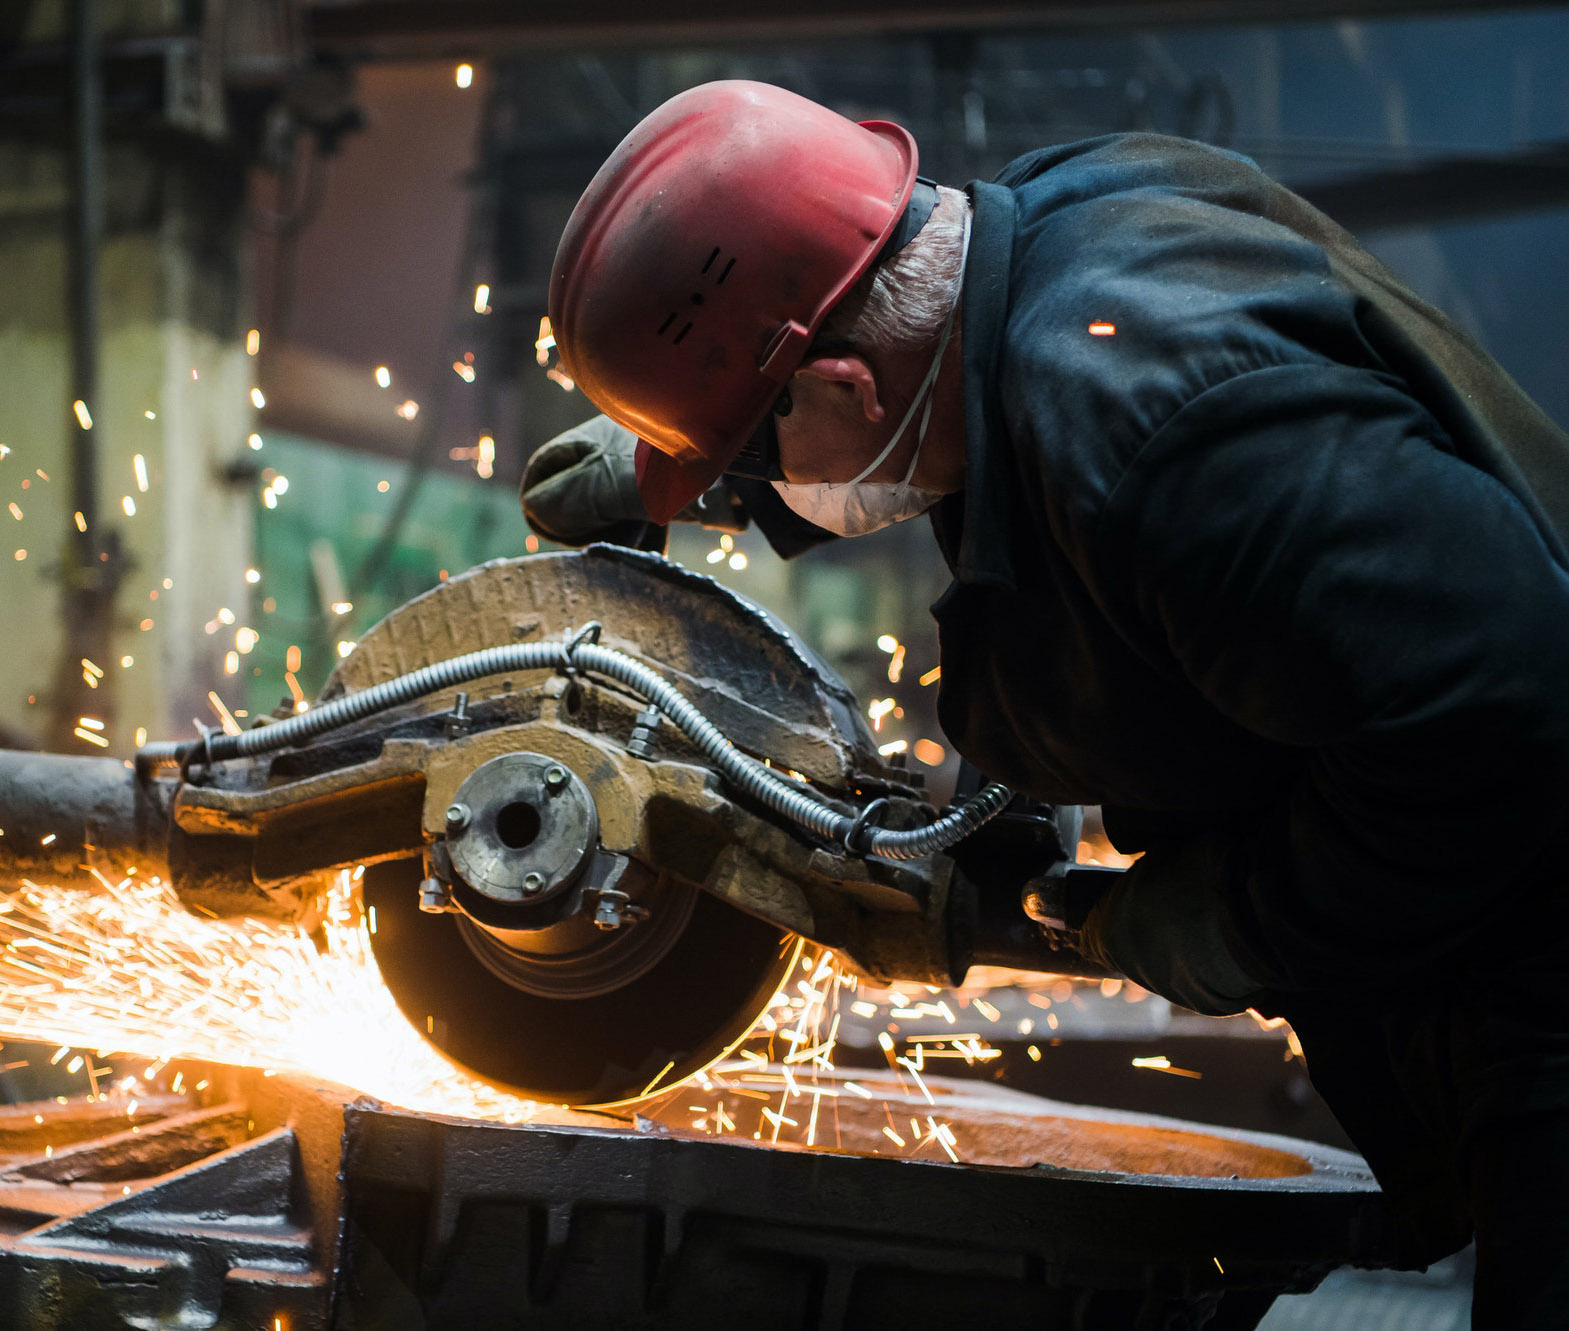
Вот тут и видна разница между цехом и заводом. На заводе вроде ООО Цзинин Хангтонг Механическое Оборудование процесс, как правило, выстроен в линию: резка -> гибка/вальцовка -> сборка на кондукторах -> автоматическая сварка -> обработка поверхности -> покраска в камере -> контроль. Инновации здесь тихие. Например, использование лазерной резки с ЧПУ для высокой точности заготовок. Или кондукторы, которые фиксируют листы так, чтобы зазор под сварку был идеально равномерным по всей длине.
Но самый важный этап — контроль. Раньше проверяли на глаз и водой под давлением. Сейчас все чаще, даже на не самых дорогих моделях, применяют неразрушающий контроль сварных швов — магнитопорошковый или ультразвуковой, выборочно, но применяют. Это уже не просто ?сделали и отгрузили?, это системный подход. На их сайте указано, что сфера деятельности включает производство автозапчастей и металлоизделий — такой опыт очень дисциплинирует в вопросах контроля качества.
Провальная история из практики: как-то заказали партию баков, где производитель сэкономил на кондукторах, собирали ?на прихватках?. В итоге геометрия плавала, возникли проблемы с установкой на стандартные рамы. Пришлось на месте дорабатывать автогеном. С тех пор всегда спрашиваю про оснастку.
Что в итоге? Инновации как синергия опыта
Так что же такое заводские инновации в китайских дизельных баках на 2000 литров? Это редко какая-то одна ?убийственная фича?. Чаще это комплекс мелких, но критически важных улучшений в материалах, конструкции и процессе. Это ответ на реальные поломки, это внедрение технологий из смежных отраслей (как в случае с автозапчастями), это инвестиции в точное оборудование, которое снижает роль человеческого фактора.
Выбирая поставщика сегодня, уже мало смотреть на толщину стали и цену. Нужно спрашивать про метод контроля швов, про стандарт подготовки поверхности под покраску, про конструкцию ребер жесткости. Заводы, которые могут дать внятные ответы и показать процесс, вроде того же Цзинин Хангтонг, и есть те, кто занимается настоящей эволюцией продукта. Их ?инновации? могут быть не видны на первой фотографии, но они точно видны через несколько лет эксплуатации бака в поле. В этом, пожалуй, и есть главный критерий.
В конце концов, лучшая инновация — это бак, который не подвел в самый неподходящий момент. А это рождается не в презентациях, а в цехах, где инженеры разглядывают фотографии с мест и думают: ?А что если мы попробуем вот так??.